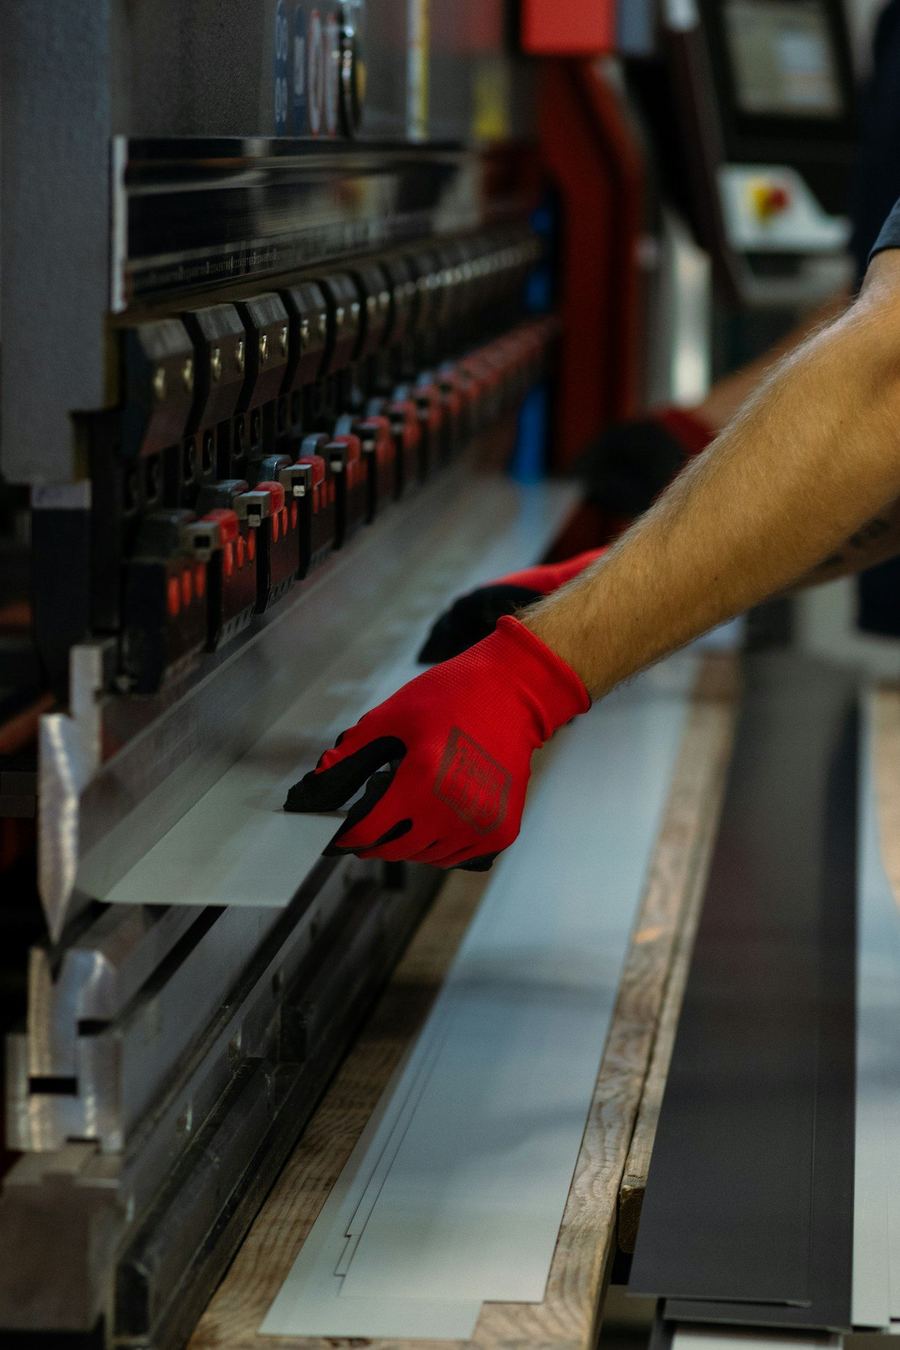
Sac işlemede en sık yaşanan sorunlardan biri, kesimi kusursuz olan bir parçanın büküm sonrası ölçü tutmamasıdır. Sebep genellikle tezgâh değil, üretim öncesi yapılan açınım hesabıdır.
Metal bükülürken uzar
Bir sac büküldüğünde dış yüzey gerilir, iç yüzey sıkışır. Aradaki nötr eksen ise neredeyse aynı uzunlukta kalır. Bu nedenle bükülmüş parçanın toplam açınım uzunluğu, kenar ölçülerinin basit toplamına eşit değildir.
Aradaki fark “büküm payı” olarak adlandırılır ve malzeme kalınlığına, iç radüse ve büküm açısına göre değişir. Hesaba katılmadığında parça her bükümde birkaç milimetre kısalır ya da uzar.
İç radüs tesadüfi değildir
Büküm sırasında oluşan iç radüs, kullanılan kalıp ve malzemenin özellikleriyle belirlenir; çizimde istenen her radüs her koşulda elde edilemez.
Çok küçük bir iç radüs zorlandığında malzeme dış yüzeyde çatlayabilir. Özellikle yüksek mukavemetli ve alüminyum malzemelerde bu sınır daha belirgindir.
Büküm sırası da bir tasarım kararıdır
Çok bükümlü parçalarda hangi bükümün önce yapılacağı, kalıbın parçaya çarpıp çarpmayacağını belirler. Kâğıt üzerinde mümkün görünen bir parça, sıralama yüzünden tezgâhta üretilemez hale gelebilir.
- Büküm hatlarını delik ve kesiklere çok yaklaştırmayın
- Aynı parçada mümkün olduğunca tek bir iç radüs kullanın
- Kısa flanşların tezgâh tarafından tutulabilecek uzunlukta olmasına dikkat edin
- Görünen yüzey gerekiyorsa bunu üretim öncesi belirtin
Bu detayların çoğu, üretim başlamadan önce çizim üzerinde birkaç dakikada çözülebilir. Katı modelinizi veya ölçülendirilmiş çiziminizi gönderdiğinizde açınım ve büküm sırası kontrolünü üretim öncesinde yapıyoruz.
Teklif Alın